Introducción
En el trabajo de taller, bricolaje y construcción, los adhesivos ofrecen 4 ventajas determinantes frente al uso de tornillos y clavos:
- Distribución uniforme de esfuerzos: Reparten las cargas mecánicas a lo largo de toda el área de contacto, eliminando los puntos críticos de concentración de tensiones.
- Preservación estética y superficial: Conservan la integridad visual de los materiales al prescindir de taladros, remaches o marcas de soldadura.
- Aislamiento galvánico: Permiten ensamblar materiales disímiles (como aluminio con acero o madera con polímeros) evitando la corrosión electrolítica por contacto.
- Capacidad combinada de sellado: Aíslan las juntas frente al paso de agua, agentes químicos, polvo y vibraciones estructurales continuas.
¿Cómo funcionan los adhesivos? Mecanismos de fijación
Para que un adhesivo funcione, debe pasar de un estado fluido que moje las irregularidades de la pieza a un estado sólido resistente. Este anclaje se produce a través de 4 mecanismos fisicoquímicos:
Unión mecánica
El adhesivo líquido penetra en los poros, microgrietas y asperezas del sustrato. Al solidificar mediante secado o reacción química, forma trabas microscópicas interbloqueadas con la textura del material, comportándose de manera idéntica a miles de microanclajes físicos.
Unión química
Ocurre cuando las moléculas del adhesivo forman enlaces atómicos covalentes o iónicos directos con la superficie de la pieza. Es el mecanismo más potente y resistente a disolventes, característico de las resinas epóxicas bicomponentes sobre metales.
Adsorción
Se genera por atracción intermolecular secundaria mediante fuerzas de Van der Waals y puentes de hidrógeno. Ocurre espontáneamente cuando el adhesivo humecta el material y sus moléculas se sitúan a una distancia inferior a 0.5 nanómetros (0.00000002 pulgadas).
Quimisorción
Es una interacción química superficial irreversible en la que se produce un intercambio de electrones entre el adhesivo y el sustrato, creando una capa monoatómica de gran estabilidad frente a la degradación térmica y química.
¿Qué hace que un pegamento sea adherente?
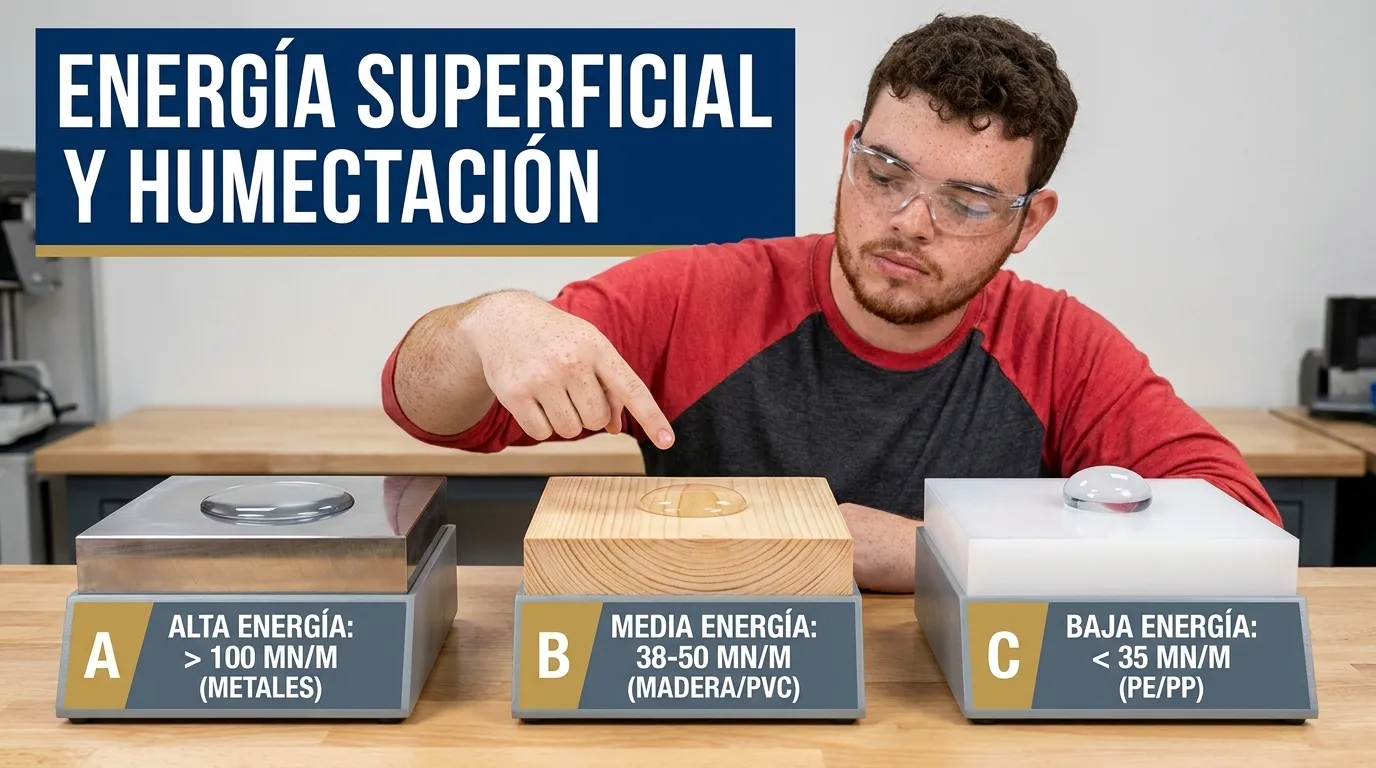
La adherencia reside en el equilibrio entre su energía superficial (tensión superficial) y su polaridad molecular. Si el adhesivo líquido tiene una energía superficial inferior a la del material, se extiende espontáneamente (humectación perfecta) y genera atracción molecular íntima con el sustrato.
Clasificación de los tipos de adhesivos
Para entender la oferta técnica del mercado, los adhesivos se organizan bajo 5 criterios técnicos de ingeniería:
Parámetros estructurales de categorización:
- Por su origen: Naturales (almidón, colas de hueso/caseína) vs. Sintéticos (polímeros formulados derivados del petróleo).
- Por número de envases: Monocomponentes (1K, curado ambiental) vs. Bicomponentes (2K, base + catalizador reticulante).
- Por mecanismo de curado: Evaporación física de vehículos, humedad ambiental, radiación UV, anaeróbicos o exotermia química.
- Por arquitectura molecular polimerizada: Termoplásticos (fusibles), Termoestables (rígidos indeformables) y Elastómeros (alta resiliencia elástica).
- Por capacidad portante: Estructurales (resistencia superior a 7-10 MPa) vs. De ensamblaje o no estructurales.
1. Según su origen
- Naturales: Formulados a base de almidones vegetales, caseína de leche o colas de origen animal. Se emplean en encuadernación artesanal, etiquetado de envases y restauración de instrumentos musicales antiguos (luthería).
- Sintéticos: Polímeros derivados del petróleo (poliuretanos, cianoacrilatos, epóxicos). Ofrecen resistencias mecánicas y químicas superiores para edificación e industria manufacturera.
2. Según el número de componentes
- Monocomponentes (1K): Listos para usar en un solo envase. Reaccionan con la humedad del aire (como el cianoacrilato y poliuretanos monocomponentes) o con la evaporación de agua/solvente.
- Bicomponentes (2K): Compuestos por una resina base y un catalizador o endurecedor. La reacción de polimerización se activa únicamente al mezclar ambos componentes en proporciones estequiométricas exactas.
3. Según el tipo de curado
- Curado físico: Endurecen por evaporación del vehículo portador (agua o disolvente) o por enfriamiento térmico (fusión caliente hot melt).
- Curado químico: Reticulan mediante reacciones internas exotérmicas que generan cadenas poliméricas tridimensionales que no se vuelven a fundir con el calor.
- Curado por energía externa: Polimerizan mediante exposición a radiación ultravioleta (luz UV) o fuentes térmicas controladas en cabina.
4. Según su estructura polimérica curada
- Termoplásticos: Polímeros de cadenas lineales (como el acetato de polivinilo o las barras termofusibles de EVA). Se ablandan con el calor y se pueden remodelar mecánicamente.
- Termoestables: Cadenas moleculares reticuladas de forma permanente (como el epoxi y los adhesivos fenólicos). No se funden con la temperatura; soportan cargas estáticas sin deformación plástica progresiva.
- Elastómeros: Polímeros flexibles con gran memoria elástica (siliconas y poliuretanos elásticos) diseñados para absorber dilataciones térmicas dispares y vibraciones continuas.
Categorías de adhesivos según su base portadora
Dependiendo del vehículo que mantiene en suspensión las resinas, se dividen en 3 categorías de aplicación:
Adhesivos a base de disolventes
Resinas disueltas en solventes orgánicos volátiles (tolueno, acetona, acetato de etilo). Ofrecen secado rápido y alto agarre inicial (tack), pero emiten compuestos orgánicos volátiles (COV) y exigen trabajar con ventilación activa.
Adhesivos a base de agua
Dispersiones acuosas donde el agua actúa como medio de transporte seguro, libre de toxicidad e inodoro. Requieren que al menos uno de los dos materiales sea poroso (madera, yeso, cartón) para permitir la evaporación o absorción capilar del agua.
Adhesivos a base de polímeros reactivos
Formulaciones 100 % sólidas sin disolventes ni agua. Al no depender de la evaporación hacia la atmósfera, no sufren merma de volumen al curar y rellenan huecos y holguras con máxima resistencia interna.
Tipos de adhesivos más comunes y cuándo usar cada uno
Analizamos las propiedades mecánicas y las aplicaciones recomendadas de las familias químicas más utilizadas en industria y taller:
1. Adhesivos epóxicos
Formados por resina epoxi y un endurecedor de poliamina. Son la referencia de los adhesivos estructurales: resisten hasta 35 MPa (5076 psi), no encogen al secar y toleran inmersión en agua, gasolina y aceites.
- Cuándo usarlos: Roturas en herramientas de metal, unión de bloques de hormigón o piedra, anclajes de varillas roscadas y reconstrucción de piezas desgastadas.
- Límites: Son rígidos; no admiten flexión repetida ni sustratos con dilataciones térmicas dispares.
2. Adhesivos de poliuretano
Compuestos que curan por reacción con la humedad atmosférica. Desarrollan una resistencia al agua certificada bajo norma DIN EN 204 grado D4 y presentan una ligera expansión espumosa durante el fraguado.
- Cuándo usarlos: Carpintería de madera exterior expuesta a la intemperie (puertas, pérgolas, mobiliario de jardín) y unión de paneles sándwich aislantes.
3. Adhesivos termofusibles (Hot Melt)
Barras sólidas compuestas por copolímeros de etilvinilacetato (EVA) o poliamidas que se funden mediante pistolas térmicas a temperaturas entre 160 °C (320 °F) y 200 °C (392 °F). Solidifican por enfriamiento en menos de 45 segundos.
- Cuándo usarlos: Ensamblaje rápido de cajas de cartón, maquetas de arquitectura, fijación provisional de molduras y proyectos de artesanía.
4. Cianoacrilato (Super Glue)
Líquidos o geles monocomponentes a base de ésteres de cianoacrilato. Polimerizan en 5 a 20 segundos gracias a la película microscópica de humedad presente en cualquier superficie.
- Cuándo usarlos: Pequeñas fracturas limpias sin faltante de material en loza, porcelana, gomas de caucho, cuero y plásticos duros.
5. Adhesivos de contacto (Neopreno)
Soluciones de caucho sintético de policloropreno disuelto en solvente. Se aplican en ambas caras, se dejan orear de 10 a 15 minutos hasta que pierden la pegajosidad al tacto y se prensan con fuerza uniforme.
- Cuándo usarlos: Revestimientos de formica sobre tableros de madera aglomerada, zapatería (reparación de suelas) y pegado de paneles de corcho acústico.
6. Adhesivos para PVC y plásticos rígidos
Compuestos formulados con resina de PVC disuelta en tetrahidrofurano (THF) o ciclohexanona. No pegan por simple adherencia superficial, sino por soldadura química en frío, disolviendo las capas superficiales del plástico para fusionarlas en una sola masa sólida al evaporar el solvente.
- Cuándo usarlos: Tuberías de saneamiento, fontanería de PVC a presión y canalones de recogida pluvial.
7. Adhesivos acrílicos estructurales
Sistemas de curado rápido basados en metacrilato de metilo (MMA). Tienen una capacidad única: pegan metales sin necesidad de decapado previo exhaustivo y absorben vibraciones dinámicas severas sin quebrar.
- Cuándo usarlos: Industria automotriz, fijación de paneles de fibra de carbono y unión de chapas galvanizadas o perfiles de aluminio.
8. Adhesivos anaeróbicos (Fijadores de roscas)
Líquidos acrílicos dimetacrilatos que permanecen estables en contacto con el aire pero polimerizan rápidamente al quedar confinados entre dos superficies metálicas activas en ausencia de oxígeno.
- Cuándo usarlos: Bloqueo de pernos sometidos a vibración en maquinaria, retención de rodamientos y sellado estanco de roscas hidráulicas.
9. Adhesivos fenólicos y de poliimida (Alta temperatura)
Compuestos termoestables para aplicaciones extremas. Los fenólicos soportan hasta 200 °C (392 °F), mientras que los adhesivos de poliimida conservan su integridad mecánica a temperaturas continuas de 300 °C (572 °F) y picos de 500 °C (932 °F).
- Cuándo usarlos: Circuitos impresos de aviación, zapatas de frenos y escudos térmicos aeroespaciales.
Pruebas de taller: Resultados reales de tracción y cizalla
En nuestro banco de trabajo realizamos un test de cizallamiento con 3 probetas idénticas de madera de haya unidas bajo diferentes tecnologías químicas, sometidas a una carga de tracción gradual tras 24 horas de curado a 20 °C (68 °F):
- Probeta 1 (Cola blanca PVA estándar D2): Fracturó a los 6.2 MPa (899 psi) desprendiéndose la película adhesiva de la fibra de madera.
- Probeta 2 (Adhesivo de poliuretano D4): Soportó hasta los 11.4 MPa (1653 psi), rompiéndose la propia madera antes que el cordón adhesivo.
- Probeta 3 (Cianoacrilato estándar): Soportó 8 MPa de carga estática pura, pero al recibir un impacto lateral con martillo de goma de 500 gramos, la junta se partió instantáneamente por fragilidad cristalina.
Conclusión directa: Para madera con exigencia estructural o humedad, el poliuretano supera al PVA. Para impactos o vibración, descarta el cianoacrilato y opta por adhesivos con tenacidad elástica (poliuretano o polímero híbrido MS).
Selector práctico: ¿Qué adhesivo elegir según el material?
Para simplificar la decisión en taller, consulta la tabla de compatibilidad según el material primario y su preparación previa:
| Material a unir | Adhesivo recomendado | Preparación imprescindible de superficie |
|---|---|---|
| Metal con metal | Resina epóxica 2K o Acrílico MMA | Lijar con grano 120 y desengrasar con acetona pura |
| Madera de interior | Cola blanca de carpintero (PVA D2/D3) | Limpieza de polvo y prensado con sargentos durante 60 min |
| Madera de exterior | Poliuretano líquido monocomponente (D4) | Humedecer ligeramente una cara para acelerar el curado |
| Vidrio / Cristal | Adhesivo UV fotopolimerizable o Silicona neutra | Limpieza exhaustiva con alcohol isopropílico |
| Plásticos difíciles (PE / PP) | Cianoacrilato con imprimador activador | Aplicar rotulador de imprimación previa para subir energía libre |
| Cuero y calzado | Cola de contacto de policloropreno | Raspar la flor de la piel, orear 10 min y martillar con presión |
| Espejos en pared | Polímero híbrido MS especial espejos | Cordones verticales paralelos; no usar nunca silicona ácida |
| Tuberías de PVC | Adhesivo soldador específico para PVC | Limpiar previamente con solvente decapante para PVC |
Errores habituales al aplicar adhesivos y cómo evitarlos
- Unir piezas sin desengrasar: Las huellas dactilares y los aceites forman una barrera que impide la humectación molecular. Limpia siempre con alcohol isopropílico antes de aplicar el producto.
- Exceder el grosor del cordón: En adhesivos como el cianoacrilato, poner más cantidad debilita la unión y multiplica el tiempo de secado por diez. Una sola gota cubre de 2 a 3 cm² (0.3 a 0.45 pulgadas²).
- Mover las piezas durante el fraguado: Tocar la pieza cuando el pegamento está en fase gel rompe los enlaces poliméricos que se están formando. Inmoviliza siempre con cinta o mordazas durante las primeras horas.
- Olvidar el curado total de 24 horas: Que un pegamento fije en 30 segundos no significa que soporte peso. La polimerización completa del núcleo tarda 24 horas continuas a 20 °C (68 °F).
Preguntas frecuentes
¿Cuál es la temperatura de fusión del Super Glue?
El Super Glue (cianoacrilato curado) no se funde en estado líquido, sino que experimenta despolimerización y ruptura de enlaces a partir de los 150 °C (302 °F) a 180 °C (356 °F), momento en el cual la unión pierde toda su cohesión estructural.
¿Qué resistencia tiene la resina epoxi?
La resina epoxi ofrece una resistencia a la tracción de entre 20 MPa (2900 psi) y 35 MPa (5076 psi), y una resistencia a la compresión que puede alcanzar los 90 MPa (13053 psi), superando la propia resistencia interna del hormigón o la madera maciza.
¿De qué están compuestas las barras de adhesivos termofusibles?
Están compuestas por copolímeros de etilvinilacetato (EVA) en un 35-40 %, mezclados con resinas hidrocarbonadas adherentes y ceras de parafina que regulan la viscosidad del fundido.
¿Es impermeable el pegamento termofusible?
Sí, el pegamento termofusible es completamente impermeable al agua fría y a la humedad una vez que se enfría. Sin embargo, no resiste la inmersión continua en agua caliente por encima de 50 °C (122 °F).
¿Cómo se utiliza una pistola de pegamento para unir plástico?
Para unir plástico con pistola de silicona caliente:
- Lija la zona de contacto con lija fina grano 180 para crear anclaje mecánico.
- Desengrasa la superficie con alcohol isopropílico.
- Aplica el adhesivo a alta temperatura (180 °C / 356 °F) para lograr una fusión superficial ligera del termoplástico.
- Presiona las dos piezas firmemente durante 45 segundos antes de que el cordón pierda temperatura.